Tanya mana-mana pengurus loji bagaimana penghancur kon berfungsi dan jawapan ringkasnya mudah: batu dihancurkan di antara pelapik cekung tetap dan mantel bergerak. Jawapan itu betul, tetapi ia tidak memberitahu anda mengapa penghancur kon digunakan secara meluas, mengapa satu mesin menghasilkan agregat berbentuk yang baik manakala yang lain membuat bahan mengelupas, atau mengapa elektrik dan kos haus anda boleh meningkat tanpa sebarang perubahan ketara dalam mesin. Prinsip kerjanya tidak rumit, namun keputusan akhir bergantung pada rangkaian butiran mekanikal dan operasi: balingan sipi, tetapan sisi tertutup, pengedaran suapan, profil ruang penghancuran, kelajuan dan keadaan pelapik.
Penghancur kon memampatkan bahan dalam ruang penghancur. Mantel dipasang pada aci utama, dan hujung bawah aci utama terletak di dalam sesendal sipi. Apabila sipi berputar, aci berputar. Mantel bergerak lebih dekat dengan cekung di satu sisi dan semakin jauh di sisi bertentangan, berulang kali. Pergerakan berpusing berterusan ini mengubah isipadu dalam ruang penghancuran, jadi bahan terhimpit, pecah dan jatuh ke bawah sehingga zarah cukup kecil untuk dilepaskan melalui bukaan bawah.
Prinsip Kerja Penghancur Kon dalam Perkataan Biasa
Dalam satu ayat: penghancur kon ialah penghancur mampatan. Ia memerah batu di antara dua permukaan sehingga batu itu pecah. Ini berbeza daripada penghancur hentaman, yang membaling batu ke plat keluli atau rak batu, dan berbeza daripada penghancur rahang, yang menggunakan rahang bergerak tunggal terhadap plat rahang tetap.
Kuncinya ialah perkataan "gyrates." Mantel tidak berputar pada paksinya sendiri. Ia bergerak dalam laluan bulat mengelilingi pusat mesin. Bayangkan gasing kanak-kanak yang bergoyang-goyang: bahagian atas berputar, tetapi bahagian tengahnya mengesan bulatan. Pergerakan yang sama berlaku di dalam penghancur kon.
Apabila mantel bergerak ke arah cekung, jurang menjadi lebih kecil, dan batu itu dimampatkan di antara dua pelapik keluli mangan. Apabila mantel bergerak menjauh, jurang terbuka, dan bahan yang dihancurkan boleh jatuh. Batu itu tidak pernah terperangkap dalam satu pukulan ganas; ia menerima banyak pukulan mampatan kecil semasa ia bergerak dari bahagian atas ruang ke bahagian bawah.
Mampatan berulang ini mencipta mekanisme yang dipanggil jurutera pecahan antara zarah atau penghancuran lapisan. Zarah-zarah dihimpit antara satu sama lain di dalam ruang penghancur, bukan hanya terhadap pelapik. Penghancuran lapisan adalah salah satu sebab penghancur kon boleh menghasilkan produk yang lebih kubus daripada penghancur rahang. Tetapi penghancuran lapisan hanya berfungsi apabila ruang penghancuran disimpan dengan munasabah penuh. Jika penghancur "kebuluran", batu jatuh ke mantel dan melantun sekeliling, yang meningkatkan haus pelapik, meningkatkan turun naik kuasa dan memberikan bentuk produk yang buruk.
Pengambilan praktikal adalah ini: penghancur kon berfungsi dengan menggunakan tekanan mampatan berterusan ke atas dasar batu. Pengendali mengawal keputusan dengan memastikan suapan sekata, memilih ruang penghancuran yang betul, dan menetapkan tetapan sisi tertutup dalam julat yang disyorkan.
- Suapan memasuki bahagian atas mesin dan merebak ke atas plat suapan atau pengedar.
- Sesendal sipi berputar dan menjadikan mantel berkitar.
- Batu dimampatkan di bahagian penutup ruang dan pecah.
- Bahan yang dihancurkan jatuh ke dalam jurang pembukaan dan bergerak ke bawah.
- Kitaran berulang sehingga saiz zarah lebih kecil daripada jurang nyahcas.
| Penggal | Maknanya | Mengapa Ia Penting |
|---|---|---|
| CSS (tetapan sisi tertutup) | Jarak terkecil antara mantel dan cekung di bahagian bawah ruang penghancur. | Mengawal saiz teratas produk akhir dan mempunyai kesan terbesar pada kapasiti. |
| OSS (tetapan sisi terbuka) | Jarak terbesar antara mantel dan cekung di bahagian bawah ruang penghancuran. | Mempengaruhi daya pengeluaran dan jumlah bahan bersaiz besar. |
| Lejang / lontaran sipi | Jarak yang dilalui mantel pada penghujung pelepasan semasa satu putaran. | Menentukan daya penghancuran dan kapasiti setiap lejang. |
| ruang penghancuran | Ruang antara pelapik mangkuk dan mantel. | Profil mengawal cara bahan dicengkam, dikurangkan dan dibentuk. |
| Pembukaan suapan | Pembukaan terluas yang boleh digunakan di bahagian atas ruang. | Hadkan saiz maksimum batuan yang boleh masuk tanpa penjembatan. |
Oleh kerana penghancur kon adalah mesin sekunder atau tertier, suapan biasanya melalui penghancur rahang primer atau unit yang serupa. Penghancur kon kemudian mengambil bahan itu dan mengurangkannya melalui satu siri lejang mampatan. Inilah sebabnya mengapa penghancur kon tidak boleh dianggap sebagai pengganti langsung untuk penghancur rahang pada peringkat utama: ia memerlukan suapan yang lebih kecil dan direka bentuk untuk bahagian lengkung pengurangan yang berbeza.
Komponen Utama Yang Memungkinkan Gerakan Menghancurkan
Untuk memahami cara penghancur kon berfungsi, ia membantu untuk mengetahui nama dan peranan setiap komponen utama. Mesin ini direka bentuk di sekitar pemasangan sipi, aci utama, ruang penghancuran, dan sistem sokongan yang memastikan bahagian tersebut berjalan.
Perhimpunan eksentrik patut diberi perhatian khusus. Ia adalah komponen yang mencipta pergerakan berpusing. Aci utama sesuai dengan sesendal dalam loyang atau gangsa sipi. Sesendal eksentrik itu sendiri berputar di dalam bingkai bawah pada galas langkah. Kerana lubang di dalam eksentrik diimbangi dari garis tengah gear, aci tidak mempunyai pilihan selain bergerak dalam laluan bulat apabila gear berputar.
Sudut offset ini bukanlah sesuatu yang boleh diubah oleh pengendali semasa operasi biasa. Ia dipasang di kilang dan biasanya digambarkan sebagai lontaran atau pukulan. Balingan yang lebih besar memberikan lejang penghancuran yang lebih berat tetapi juga meningkatkan beban pada gear dan sesendal. Reka bentuk pemasangan sipi mesti sepadan dengan kuasa motor, ruang penghancuran, dan jenis bahan yang dihancurkan.
Mantel dan cekung adalah bahagian yang benar-benar menyentuh batu. Geometri mereka direka supaya ruang menjadi lebih sempit dari atas ke bawah. Bahagian atas bertindak sebagai pembukaan suapan dan secara ringkas memegang ketulan terbesar. Bahagian tengah adalah tempat kebanyakan kerja penghancuran dilakukan. Bahagian bawah, kadangkala dipanggil zon selari, mengawal bentuk produk akhir.
Pelapik pakai bukan bahagian kekal. Mereka direka untuk diganti, dan hayatnya bergantung pada kekasaran dan kekerasan suapan. Apabila profil pelapik berubah, sudut gigitan berubah, CSS berkesan berubah, dan penghancur mula berkelakuan berbeza. Oleh itu, memeriksa kehausan pelapik adalah salah satu tugas penyelenggaraan harian yang paling penting.
Pecahan Langkah demi Langkah Proses Penghancuran
Marilah kita mengikuti satu kitaran lengkap di dalam ruang penghancuran. Kitaran ini berulang berkali-kali sesaat, bergantung pada kelajuan sipi.
| fasa | Apa yang Berlaku | Hasilnya |
|---|---|---|
| 1. Pengagihan makanan | Batu memasuki corong suapan dan mengenai plat pengedar atau jatuh terus ke mantel. | Bahan itu merebak di sekeliling ruang, mewujudkan katil batu yang seragam. |
| 2. Lejang mampatan | Mantel bergerak ke arah cekung di satu sisi dan memampatkan bahan yang terperangkap. | Tekanan membina dan batu pecah di sepanjang retakan paling lemah dan sempadan bijian. |
| 3. Penyusunan semula zarah | Selepas rehat, bahan yang lebih halus mendap ke dalam ruang kosong di antara kepingan yang lebih besar. | Ruang sedia untuk lejang mampatan lain dengan katil yang lebih padat. |
| 4. Pukulan pembukaan | Mantel bergerak menjauhi cekung di sisi yang sama. | Bahan hancur jatuh ke bawah dan bergerak ke zon mampatan seterusnya. |
Proses ini bergantung pada geometri ruang dan pada graviti. Batu itu tidak perlu ditolak ke bawah oleh lengan mekanikal; ia jatuh kerana lejang pembukaan mencipta ruang. Mantel dan cekung bertindak seperti penghantar berterusan zon penghancuran, setiap satu lebih sempit sedikit daripada yang sebelumnya. Hasilnya ialah pengurangan beransur-ansur daripada suapan kasar kepada saiz produk yang diingini.
Dalam penghancur kon standard atau sederhana, ruang mempunyai bahagian atas yang curam dan zon selari pendek di alur keluar. Reka bentuk ini memberikan daya pemprosesan yang lebih tinggi dan sering digunakan untuk penghancuran sekunder di mana matlamat utama adalah kapasiti. Dalam penghancur kon kepala pendek atau halus, ruangnya lebih rata dan zon selari lebih panjang. Bahan dipegang dalam zon penghancuran lebih lama, menghasilkan produk yang lebih halus dan konsisten. Prinsip kerja asas adalah sama, tetapi geometri dan aplikasinya berbeza.
Kelajuan putaran juga mempengaruhi cara kitaran penghancuran berfungsi. Kelajuan sipi yang lebih pantas bermakna lebih banyak pukulan seminit, yang boleh memperbaiki bentuk zarah dan mengurangkan saiz pelepasan. Tetapi jika kelajuan terlalu tinggi, batu tidak mempunyai masa yang cukup untuk jatuh keluar dari zon penghancuran, dan kapasiti menurun. Jika kelajuan terlalu rendah, penghancur tidak dapat mengisi ruang dengan cukup cepat dan produk menjadi lebih kasar. Itulah sebabnya penghancur kon moden direka dengan julat kelajuan tertentu; pengendali tidak seharusnya mengubahnya tanpa memeriksa keluk reka bentuk asal.
Jenis Penghancur Kon dan Perbezaannya
Walaupun semua penghancur kon berkongsi prinsip mampatan gyrating yang sama, perbezaan reka bentuk praktikal adalah penting untuk pembeli. Kategori yang paling biasa ialah penghancur kon spring, penghancur kon kompaun, penghancur kon hidraulik silinder tunggal, dan penghancur kon hidraulik berbilang silinder.
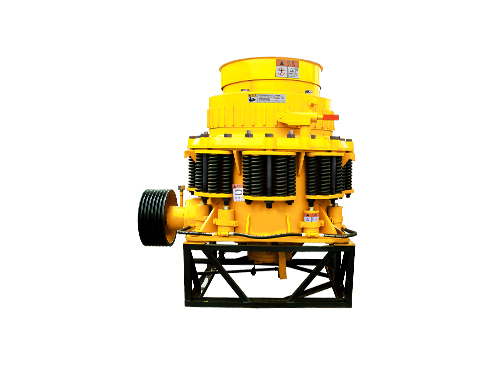
Penghancur kon musim bunga
Penghancur kon musim bungas use a set of coil springs around the bowl. When uncrushable material enters the chamber, the springs compress and the bowl lifts, allowing the object to pass. Once the object is gone, the springs return the bowl to its original position. This design has been used for many decades and is still found in many plants. It is relatively simple, but CSS adjustment usually requires mechanical shims or a heating/cooling process, and clearing a blocked chamber is not as convenient as on hydraulic machines.
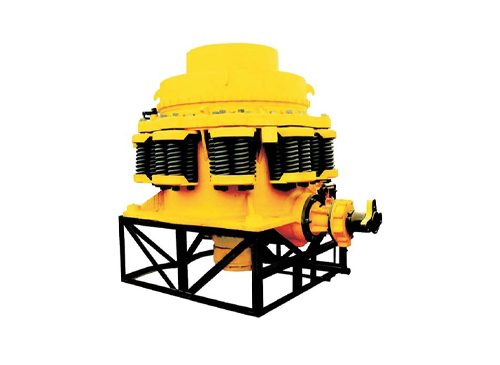
Penghancur kon kompaun
Penghancur kon kompaun menggabungkan perlindungan spring mekanikal dengan pelarasan atau penguncian hidraulik. Ia menawarkan kompromi yang lebih baik antara harga dan kemudahan. Dalam banyak aplikasi kuari, penghancur kon kompaun adalah pilihan yang boleh dipercayai dan kos efektif untuk batuan sederhana keras, dan sistem penguncian hidraulik mengekalkan tetapan yang stabil semasa operasi.
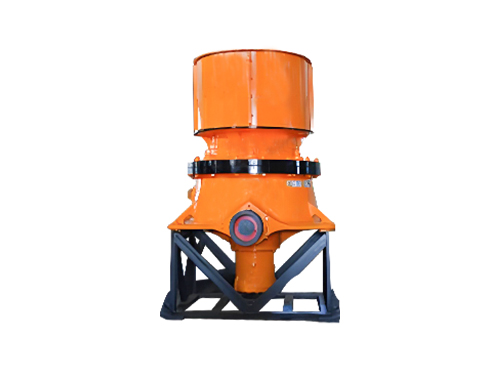
Penghancur kon hidraulik silinder tunggal
Dalam penghancur kon hidraulik silinder tunggal, silinder hidraulik di bawah aci utama menyokong dan mengangkat aci. Dengan menambah atau melepaskan minyak, pengendali menaikkan atau menurunkan mantel, yang mengubah CSS. Reka bentuk ini juga membolehkan penghancur dibersihkan secara hidraulik apabila ruang disekat. Oleh kerana hanya terdapat satu silinder hidraulik, struktur mekanikal adalah lebih mudah dan akses penyelenggaraan boleh menjadi lebih mudah.
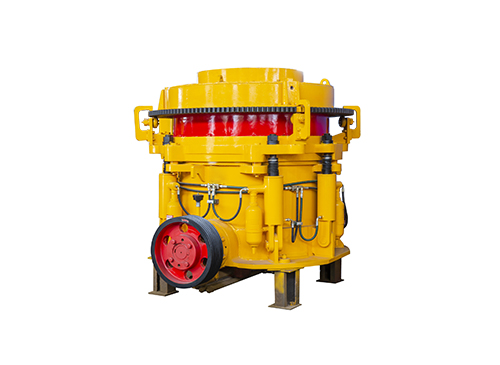
Penghancur kon hidraulik berbilang silinder
Penghancur kon berbilang silinder menggunakan beberapa silinder hidraulik yang disusun di sekeliling mangkuk untuk melaraskan kedudukan mangkuk. Mereka biasanya memberikan daya penghancuran yang tinggi, tarikan kuasa yang stabil, dan kawalan yang baik ke atas bentuk produk. Kelebihan ini menjadikannya popular untuk batu keras, loji tona tinggi dan untuk pengeluar yang perlu berjalan dengan tetapan yang ketat untuk memaksimumkan denda atau memenuhi spesifikasi agregat yang ketat.
| taip | Pelarasan Tetapan | Perlindungan Lebihan | Kewajipan Biasa |
|---|---|---|---|
| Jenis musim bunga | Shims atau putaran mangkuk | Spring gegelung | Penghancuran sekunder batuan sederhana keras |
| Kompaun | Kunci hidraulik atau putaran mangkuk | Mata air ditambah hidraulik | Kuari dan tumbuhan kerikil |
| Silinder tunggal | Sokongan hidraulik di bawah aci | Pelega hidraulik | Garisan automatik, penghancuran sederhana dan halus |
| Berbilang silinder | Silinder hidraulik pada mangkuk | Pelega hidraulik | Batu keras dan operasi penggunaan tinggi |
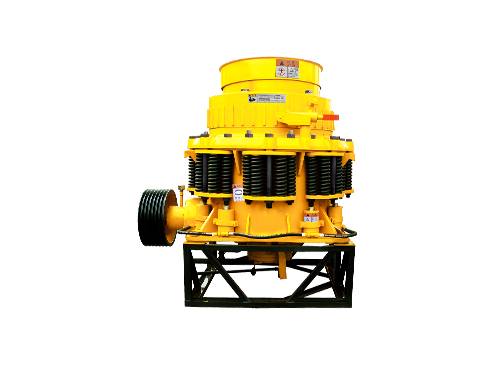 Kompaun Cone Crusher with Hydraulic Adjustment and Cleaning Penghancur kon kompaun ini sesuai dengan penghancuran bijih keras sekunder atau tertier, menawarkan pelarasan nyahcas hidraulik, pembersihan ruang, dan perlindungan beban spring untuk operasi yang boleh dipercayai. Lihat Produk →
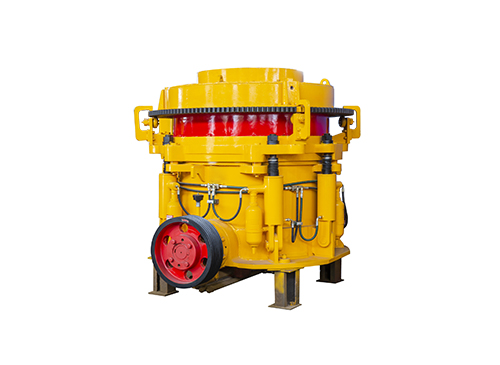 Berbilang silinder Hydraulic Cone Crusher for High-Tonnage Hard Rock Direka untuk batu keras dan loji dengan tonase tinggi, penghancur hidraulik sepenuhnya ini memberikan kecekapan pengurangan yang tinggi, operasi yang stabil dan penyelenggaraan yang mudah untuk kawalan tetapan yang ketat. Lihat Produk →
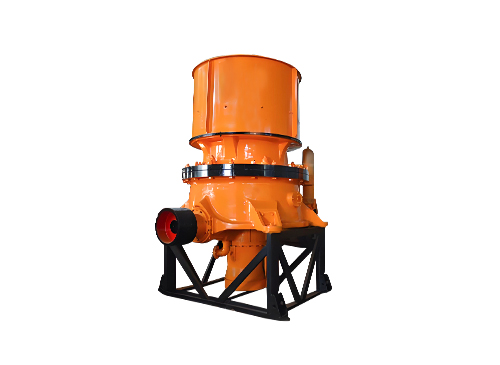 Silinder tunggal Hydraulic Cone Crusher with Robust Design Penghancur kon satu silinder ini menggabungkan operasi hidraulik termaju dan penyelenggaraan mudah, memberikan penghancuran yang cekap untuk batuan keras sambil meminimumkan masa henti dan penggunaan tenaga. Lihat Produk →
Jangan pilih jenis penghancur kon mengikut harga sahaja. Mesin spring mungkin mempunyai harga pembelian yang lebih rendah, tetapi jika anda perlu menukar CSS dengan kerap atau mengosongkan ruang dengan kerap, model hidraulik boleh menjimatkan banyak jam buruh sepanjang hayat mesin. Sebaliknya, mesin berbilang silinder dengan lebih banyak bahagian mungkin memerlukan lebih perhatian daripada pasukan penyelenggaraan. Pilihan terbaik bergantung pada bahan anda, waktu operasi dan tahap kemahiran kakitangan anda.
Penghancur Kon vs Penghancur Jaw vs Penghancur VSI
Ramai pemilik loji memulakan proses pemilihan dengan membandingkan penghancur kon dengan dua mesin biasa lain: penghancur rahang dan penghancur VSI (impak aci menegak). Tetapi mesin ini tidak melakukan kerja yang sama. Masing-masing mempunyai kedudukan semula jadi dalam proses penghancuran.
Penghancur rahang adalah penghancur utama. Ia menerima suapan yang sangat besar, kadangkala melebihi satu meter lebarnya, dan mengecilkannya kepada saiz yang boleh dikendalikan oleh mesin seterusnya. Penghancur rahang menggunakan tindakan mampatan mudah antara rahang tetap dan rahang berayun. Produk daripada penghancur rahang selalunya rata atau leper, terutamanya jika suapannya keras, kerana lejang penghancurannya pendek dan sudut nip tidak sesuai untuk membentuk.
Penghancur kon ialah mesin sekunder atau tertier. Ia menerima produk penghancur rahang dan mengurangkannya lagi. Pergerakan berpusing dan kesan penghancuran lapisan memberikan bentuk zarah yang lebih baik daripada yang boleh dihasilkan oleh penghancur rahang. Nisbah pengurangan dalam penghancur kon adalah lebih tinggi daripada rahang, biasanya antara 4:1 dan 8:1 bergantung pada ruang dan bahan. Tetapi penghancur kon tidak boleh mengendalikan suapan yang sangat besar; menyuapnya dengan batu bersaiz besar menyebabkan merapatkan dan mengurangkan kapasiti.
Penghancur VSI bukan penghancur mampatan. Ia menggunakan pemutar berkelajuan tinggi yang melemparkan bahan ke atas dasar batu atau melawan andas. Tindakan hentaman memberikan bentuk kubus yang sangat baik, terutamanya untuk pasir dan agregat kecil, dan ia boleh menghasilkan lebih banyak denda daripada penghancur kon. Walau bagaimanapun, kos operasi setiap tan biasanya lebih tinggi, dan VSI lebih sensitif kepada kelembapan dan bahan melekit. Untuk peringkat penghancuran kasar, VSI jarang menjadi pilihan pertama yang terbaik.
| Penghancur | Pentas Terbaik | Saiz Suapan Biasa | Kekuatan Utama | Had Utama |
|---|---|---|---|---|
| Penghancur rahang | utama | 300 hingga 1200 mm | Menerima suapan yang besar, ringkas dan boleh dipercayai | Produk mengelupas, nisbah pengurangan yang lebih rendah |
| Penghancur kon | Menengah / tertiari | 30 hingga 300 mm | Produk kubus, pengurangan tinggi dalam peringkat halus | Memerlukan suapan yang lebih kecil, memerlukan suapan tercekik |
| Penghancur VSI | Tertiari / kuaterner | < 60 mm | Bentuk zarah yang sangat baik, pengeluaran pasir yang baik | Kos haus yang lebih tinggi, sensitif kepada kelembapan |
Sebagai contoh, garisan agregat granit sering menggunakan penghancur rahang pada peringkat utama, penghancur kon pada peringkat menengah, dan VSI untuk membuat produk terbaik. Loji batu kapur boleh menggunakan penghancur rahang diikuti dengan penghancur impak, kerana batu kapur kurang kasar dan mesin impak memberikan produk yang sangat baik dengan kos haus yang lebih rendah. Lembaran aliran yang betul bergantung pada kekerasan batu, kekasaran, kandungan lembapan dan spesifikasi produk sasaran.
Apabila anda membandingkan mesin ini, elakkan kesilapan melihat hanya pada harga pembelian. Kos setiap tan bahan siap, kos bahagian haus, penggunaan tenaga, dan ketersediaan mesin adalah lebih penting. Penghancur utama murah yang sering dihentikan untuk penyelenggaraan akan menelan kos lebih tinggi daripada mesin berkualiti tinggi yang berfungsi secara konsisten.
Pembolehubah Pengendalian Utama Yang Mengubah Kualiti Output
Malah penghancur kon bersaiz betul boleh menghasilkan keputusan yang buruk jika ia dikendalikan dengan tidak betul. Operator mengawal beberapa pembolehubah yang mempunyai kesan langsung pada penggredan produk, kapasiti dan hayat pelapik.
Penggredan Suapan
Suapan ideal untuk penghancur kon mempunyai pengedaran saiz yang luas tetapi terkawal. Ia tidak sepatutnya mengandungi hanya batu yang lebih besar atau hanya habuk penghancur. Apabila suapan terlalu halus, ruang antara zarah kasar diisi dan mesin tidak dapat menjana tekanan antara zarah yang mencukupi; apabila suapan terlalu kasar, kepingan terbesar tidak dapat digenggam dengan betul. Sebagai peraturan praktikal, saiz suapan tidak boleh melebihi kira-kira 80 hingga 85 peratus daripada pembukaan suapan. Jika anda menyuap ruang 200 mm, saiz atas praktikal adalah kira-kira 160 hingga 170 mm. Batu bersaiz besar harus dikeluarkan dengan skrin scalping sebelum ia mencapai penghancur kon.
Makan Tercekik
Suapan tercekik bermakna memastikan ruang penghancur sentiasa penuh pada setiap masa. Corong suapan harus mengandungi batu yang cukup supaya penghancur mengeluarkan beban yang stabil dan daya tarikan kekal stabil. Suapan tercekik memberi faedah penghancuran lapisan, melindungi pelapik daripada kesan langsung, dan membantu menghasilkan produk yang lebih konsisten. Penghancur kon yang kelaparan menghasilkan bahan yang lebih besar dan memakai pelapik atas secara tidak rata. Ramai pengendali mendapati bahawa tabiat mudah untuk mengekalkan corong suapan penuh mengurangkan kos haus dan meningkatkan kualiti produk lebih daripada sebarang perubahan perkakasan.
Tetapan Sisi Tertutup (CSS)
CSS ialah pelarasan paling biasa yang dibuat oleh pengendali. Mengurangkan CSS memberikan produk yang lebih baik tetapi mengurangkan kapasiti dan meningkatkan daya tarikan. Meningkatkan CSS memberikan lebih banyak kapasiti tetapi produk yang lebih kasar. Tetapan yang betul bergantung pada penggredan produk yang diperlukan dan pada mesin seterusnya dalam helaian aliran. Jika produk pergi ke skrin, ingat bahawa pembukaan skrin, bukan CSS penghancur, menentukan saiz potongan akhir. Amalan yang baik ialah merekodkan CSS, cabutan kuasa, kadar suapan dan penggredan produk sekurang-kurangnya sekali setiap syif supaya anda boleh melihat kesan sebarang perubahan.
Kelembapan dan Kandungan Tanah Liat
Kelembapan dalam suapan mengubah tingkah laku bahan di dalam ruang. Bahan yang basah dan melekit boleh melekat pada pelapik, mengurangkan daya pengeluaran dan meningkatkan peluang tersumbat. Dalam kes yang melampau, zarah halus membentuk pes yang mengisi bukaan pelepasan. Menyaring denda sebelum penghancur kon, atau menyembur suapan pada tali pinggang untuk mengurangkan tanah liat melekit, selalunya diperlukan untuk aplikasi kelembapan tinggi.
Kelajuan dan Lejang
Kelajuan sipi biasanya ditetapkan dalam julat yang disyorkan untuk ruang tertentu. Menukar kelajuan operasi kepada nilai di luar pengesyoran pengilang biasanya akan mengurangkan kecekapan. Pukulan, atau lontaran, adalah ciri reka bentuk pemasangan sipi. Jika anda memerlukan lejang yang berbeza, sesendal atau pemasangan aci sipi mesti ditukar. Ini bukan pelarasan rutin. Apabila memilih mesin, sahkan bahawa julat strok yang tersedia sepadan dengan bahan dan output sasaran anda.
Pembolehubah ini berinteraksi. Penghancur yang berjalan dengan CSS yang luas dan suapan yang kebuluran mungkin tidak menunjukkan sebarang masalah sehingga skrin menghasilkan terlalu banyak saiz yang terlalu besar. Pendekatan terbaik ialah menukar satu pembolehubah pada satu masa, mengukur hasilnya, dan menyimpan log operasi mudah. Dalam amalan, peningkatan dalam kualiti produk selalunya dicapai dengan membetulkan sistem suapan terlebih dahulu dan kemudian melaraskan tetapan penghancur.
Pemakaian dan Penyelenggaraan Pelapik: Melindungi Pelaburan Anda
Pelapik haus adalah bahagian yang paling kerap diganti dalam penghancur kon. Mantel dan cekung biasanya dibuang daripada keluli mangan austenit, bahan yang menjadi lebih keras apabila ia terkena. Tingkah laku pengerasan kerja inilah yang memberikan pelapik rintangan hausnya. Hayat pelapik bergantung pada kekasaran suapan, tekanan penghancuran, pengagihan suapan, dan sama ada penghancur disuap tercekik.
Beberapa tanda menunjukkan bahawa pelapik perlu diganti:
- Produk menjadi lebih kasar walaupun CSS tidak diubah.
- Cabutan kuasa menurun kerana profil pelapik tidak lagi berkesan.
- Satu bahagian mantel memakai lebih cepat daripada yang lain.
- CSS tidak boleh ditetapkan dalam julat yang disyorkan tanpa pelapis menghubungi.
- Tompok atau alur tinggi yang boleh dilihat muncul pada permukaan pelapik.
Mengganti pelapik bukan sekadar kerja mekanikal. Mantel baru mesti diletakkan dengan betul, cekung mesti dipasang dengan teliti, dan bolt pelapik mesti diperiksa selepas beberapa jam pertama operasi. Pelapik longgar boleh beralih di bawah beban, dan mesin tidak akan berfungsi dengan betul. Ia juga penting untuk menukar kedua-dua mantel dan cekung pada masa yang sesuai; menjalankan mantel baru terhadap cekung yang usang adalah membazir dan boleh memesongkan geometri penghancuran.
Pelinciran adalah sama pentingnya dengan pelapik. Sesendal sipi, aci utama dan gear bergantung pada filem minyak berterusan. Jika suhu minyak meningkat melebihi julat normal, kelegaan di dalam penghancur berubah dan mesin boleh menjadi terlalu panas. Periksa paras minyak, suhu minyak, tekanan minyak, dan keadaan minyak setiap anjakan. Zarah logam dalam minyak adalah tanda amaran awal sesendal atau gear yang gagal.
Sistem hidraulik juga memerlukan perhatian. Tangki hidraulik mestilah bersih, paras minyak betul, dan tetapan tekanan dalam julat yang ditentukan. Injap pelega adalah peranti keselamatan; ia tidak boleh digunakan sebagai alat operasi untuk mengangkat mangkuk berulang kali semasa pengeluaran biasa. Apabila injap pelepas dibuka, periksa sistem untuk haus dan sahkan bahawa minyak hidraulik bersih.
Oleh kerana senarai haus dan alat ganti adalah terhad, beberapa bahagian penting boleh disimpan dalam stok: satu set pelapik, sesendal sipi ganti, set tali pinggang V, penapis hidraulik dan satu set pengedap lengkap. Menyimpan pengganti asal adalah lebih selamat daripada membeli alat ganti yang lebih murah dengan dimensi berbeza. Kami mengekalkan rangkaian khusus alat ganti penghancur kon untuk membantu pengendali mengurangkan masa henti dan melindungi reka bentuk mesin asal.
| item | Kekerapan | Pemeriksaan Kritikal |
|---|---|---|
| Profil memakai pelapik | Mingguan | Haus tidak sekata, profil bergigi usang, ketebalan yang tinggal |
| Paras minyak dan suhu | Setiap hari | Tahap stabil, suhu normal, tiada zarah logam |
| Tekanan hidraulik | Setiap hari | Stabil semasa permulaan dan perubahan beban |
| Ketegangan tali pinggang V | Bulanan | Kendur yang betul, tiada tali pinggang berkaca atau retak |
| Bolt dan pengikat | Bulanan | Ketegangan pada bingkai, cekung dan corong suapan |
Penghancur kon ialah mesin proses berterusan. Peningkatan kecil dalam suhu atau sedikit perubahan dalam geometri pelapik akan menjejaskan produk. Jika pasukan penyelenggaraan merekodkan data utama setiap hari, pengendali akan melihat arah aliran sebelum kerosakan berlaku.
Perkara yang Perlu Diperiksa Sebelum Membeli Penghancur Kon
Memilih penghancur kon yang betul adalah keputusan perolehan, bukan hanya keputusan kejuruteraan. Mesin akan berjalan selama beribu-ribu jam, dan perbezaan antara padanan yang baik dan padanan yang buruk diukur dalam waktu operasi dan kos setiap tan. Senarai semak berikut membantu anda membandingkan tawaran dengan cara berstruktur.
- Tentukan suapan mentah dengan tepat: jenis batu, kekuatan mampatan uniaksial, kekasaran, lembapan dan kandungan tanah liat.
- Sahkan pengedaran saiz suapan: saiz teratas, peratusan denda dan jumlah saiz terlalu besar yang biasa di loji anda.
- Tetapkan produk sasaran: saiz atas yang diperlukan, lengkung produk, had kekeruhan dan kandungan denda maksimum.
- Kira kapasiti dengan margin keselamatan: penghancur tidak boleh berjalan pada 100 peratus kapasiti undiannya sepanjang hari.
- Semak ciri hidraulik: cara CSS dilaraskan, cara besi tramp dilepaskan dan cara ruang dibersihkan selepas tersumbat.
- Bandingkan reka bentuk pelapik dan ketersediaan: ruang yang direka dengan baik boleh mengurangkan kos haus dengan peratusan yang besar.
- Tanya tentang tindak balas selepas jualan, stok alat ganti dan sokongan teknikal.
- Periksa keupayaan pengeluaran pengeluar: kualiti kimpalan, rawatan melegakan tekanan, toleransi pemesinan dan prosedur ujian.
Latihan yang berguna ialah meminta pembekal untuk keluk prestasi penghancur untuk bahan anda. Jika pembekal tidak dapat memberikan hubungan yang jelas antara CSS, kapasiti, cabutan kuasa dan saiz produk, sebut harga itu tidak lengkap. Lengkung harus termasuk kuasa motor terkadar dan julat operasi yang disyorkan untuk kelajuan sipi.
Pertimbangkan kos operasi selama lima tahun, bukan harga pembelian. Alat ganti haus, elektrik dan masa henti biasanya akan menelan kos lebih tinggi daripada mesin itu sendiri. Atas sebab ini, banyak pengeluar berpengalaman lebih suka mesin yang disokong dengan baik dengan alat ganti tempatan dan reka bentuk ringkas yang boleh dikekalkan oleh mekanik mereka sendiri.
Pengalaman kami sendiri sebagai pengilang telah membentuk cara kami menjawab soalan-soalan ini. Sejak 2012 kami telah mereka bentuk, menguji dan menghantar peralatan penghancur untuk pelanggan di negara yang berbeza. Kami menerbitkan kami latar belakang syarikat dan butiran pengeluaran kerana kami percaya pembeli harus melihat di mana dan bagaimana mesin itu dibina. Purata masa penghantaran untuk penghancur kon standard kami adalah sekitar 20 hari, tetapi kami sentiasa mengesahkan masa utama dengan pelanggan setelah konfigurasi dan syarat pembayaran jelas.
Sebelum anda menandatangani pesanan, minta untuk melihat penghancur berjalan dalam aplikasi yang serupa, atau sekurang-kurangnya minta data ujian daripada kilang. Penghancur kon mungkin kelihatan sama dari luar, tetapi kualiti tuangan, kesesuaian sesendal sipi, dan ketepatan penjajaran gear menentukan berapa lama ia akan menahan tetapannya di bawah beban.
Soalan Lazim
Bagaimanakah penghancur kon berfungsi langkah demi langkah?
Suapan masuk melalui bahagian atas, merebak ke atas plat pengedar, dan jatuh ke dalam ruang penghancur. Sesendal sipi berputar dan membuat mantel berkilat, memerah batu di antara mantel dan cekung. Bahan yang dihancurkan jatuh ke bawah dan pecah semula di bahagian bawah ruang. Bahan akhirnya keluar melalui bahagian bawah apabila saiz zarah lebih kecil daripada tetapan sisi tertutup.
Apakah maksud CSS dalam penghancur kon?
CSS ialah tetapan sisi tertutup. Ia adalah jurang terkecil antara mantel dan cekung di bahagian bawah ruang penghancuran. Ia mengawal saiz produk maksimum. Mengurangkan CSS menjadikan produk lebih halus tetapi mengurangkan kapasiti; meningkatkan ia berlaku sebaliknya.
Apakah perbezaan antara penghancur kon standard dan kepala pendek?
Penghancur kon standard mempunyai ruang yang lebih curam dan bertujuan untuk penghancuran sekunder, dengan suapan yang lebih besar dan umumnya produk yang lebih kasar. Penghancur kon kepala pendek mempunyai ruang yang lebih rata dan zon selari yang lebih panjang, jadi bahan kekal lebih lama dalam zon penghancuran. Ia digunakan untuk penghancuran tertiari dan kuaternari untuk menghasilkan produk yang lebih halus.
Mengapa penghancur kon saya membuat bahan terlalu besar?
Punca yang paling biasa ialah CSS yang salah, suapan yang kebuluran, pelapik haus, profil ruang yang tidak sesuai atau suapan yang terlalu kasar. Semak CSS dahulu, kemudian lihat keadaan pelapik dan pengedaran suapan. Tukar satu pembolehubah pada satu masa dan rekodkan hasilnya.
Bagaimanakah saya menghalang penghancur kon daripada menyekat?
Pastikan saiz suapan dalam spesifikasi ruang, keluarkan bahan halus dan melekit sebelum penghancur jika boleh, dan kekalkan penyusuan tercekik. Pantau arus motor dan dengar bunyi luar biasa. Pengesan logam dan magnet pada tali pinggang suapan amat disyorkan untuk menghentikan besi tramp daripada sampai ke penghancur.
Manakah yang lebih baik, penghancur kon satu silinder atau berbilang silinder?
Tiada jenis yang lebih baik secara universal. Mesin silinder tunggal lebih ringkas, penyelenggaraan hidraulik lebih mudah, dan CSS boleh dilaraskan dengan menaikkan atau menurunkan aci utama. Mesin berbilang silinder selalunya memberikan daya penghancuran yang lebih tinggi dan tetapan yang lebih stabil untuk aplikasi batu keras dan tonase tinggi. Pilihan hendaklah berdasarkan bahan anda, spesifikasi keluaran anda, dan kemahiran penyelenggaraan yang ada.
Bolehkah penghancur kon menghasilkan pasir?
Penghancur kon boleh menghasilkan bahan halus, tetapi ia bukan pengganti penghancur impak aci menegak apabila spesifikasi untuk pasir adalah ketat. Kon kepala pendek dengan litar tertutup boleh menghasilkan sebahagian daripada denda hancur, tetapi bentuk zarah dan penggredan pasir buatan premium biasanya memerlukan VSI atau mesin membuat pasir yang betul.
Penghancur kon berfungsi dengan prinsip mampatan sipi yang mudah, tetapi mesin hanya berfungsi dengan baik apabila keseluruhan sistem berfungsi bersama. Kawalan suapan, pemilihan ruang, CSS, lejang, keadaan pelapik, pelinciran dan penyelenggaraan semuanya mempengaruhi hasil akhir. Jika anda merancang barisan penghancuran baharu atau menggantikan mesin sedia ada, mulakan daripada bahan mentah dan spesifikasi produk siap. Kemudian bandingkan geometri ruang, ciri hidraulik, dan sokongan alat ganti.
Penghancur kon yang betul akan menghasilkan produk yang stabil selama bertahun-tahun. Yang salah akan membuat senarai panjang isu operasi. Apabila anda menilai pembekal, minta data prestasi, laporan ujian dan butiran mesin sebenar. Jika anda memerlukan bantuan memadankan penghancur kon dengan batu anda, hantarkan kepada kami saiz suapan anda, sasaran kapasiti dan penggredan produk yang dikehendaki. Kami boleh mengesyorkan konfigurasi yang sesuai dan menerangkan sebab ia sesuai untuk keadaan anda.